Bleiben Sie über die neuesten Entwicklungen von Zhuoyan auf dem Laufenden, einschließlich Unternehmensnachrichten, technologischen Durchbrüchen, Brancheneinblicken und Informationen über unsere F&E-Kooperationen und anerkannten Erfolge.
Entschwefelungsanlagen arbeiten unter anspruchsvollen chemischen und thermischen Bedingungen, insbesondere wenn sie korrosiven Reaktionsmedien und Hochtemperatur-Prozessströmen ausgesetzt sind. Bei der Auswahl einer geeigneten Korrosionsschutzbeschichtung müssen die chemische Zusammensetzung, die Betriebstemperatur, das Substratmaterial, die Gerätestruktur und die erforderliche Beschichtungsdicke berücksichtigt werden.
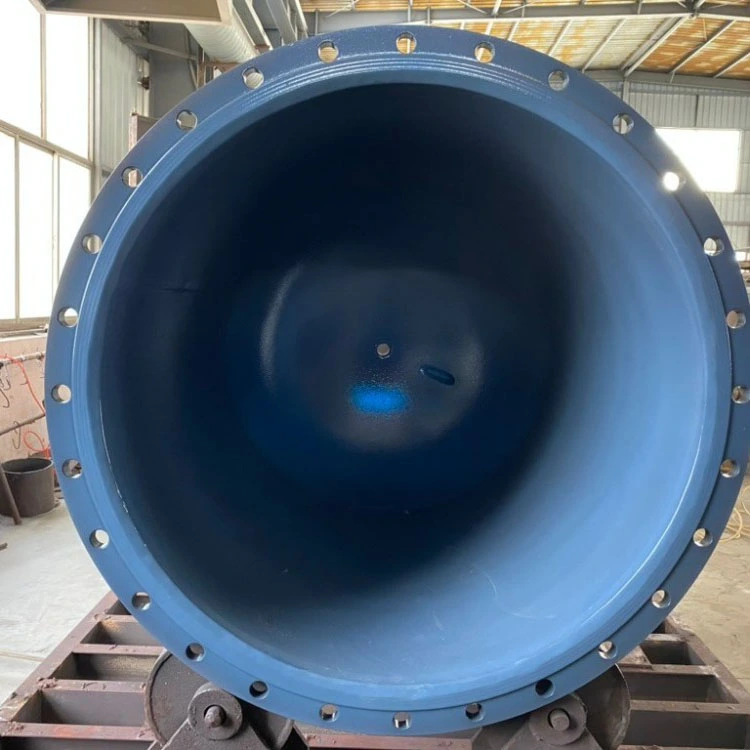
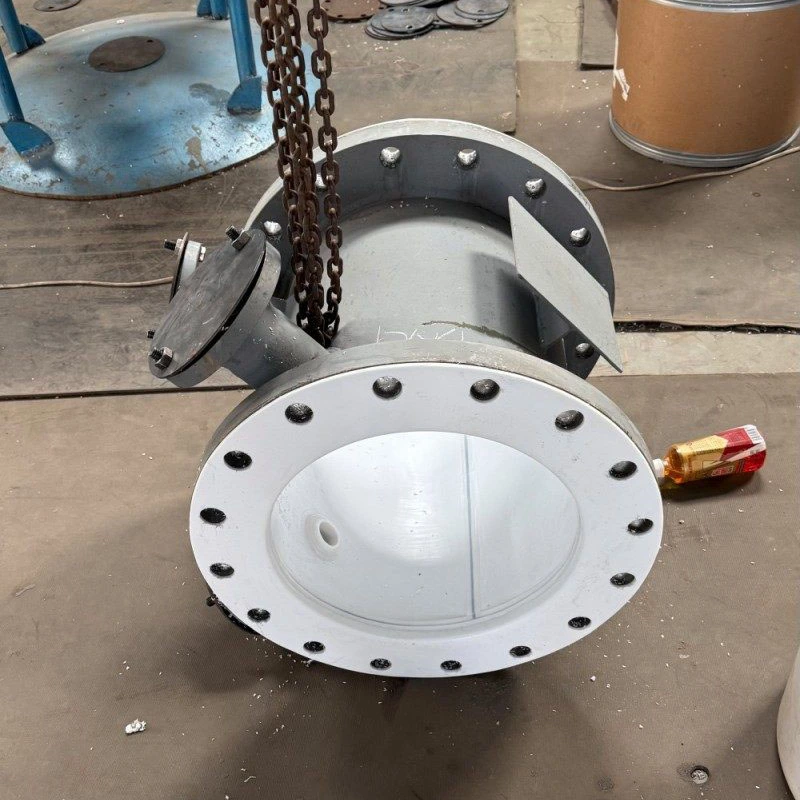
Zu den gängigen Beschichtungsoptionen für industrielle Korrosionsschutzanwendungen gehören PFA, FEP, ETFE (F40) und HALAR (F30). Das geeignete Material und die geeignete Auftragungsmethode hängen von der spezifischen Gerätekonfiguration und den Betriebsbedingungen ab. Bei Nassentschwefelungskondensatoren ist besondere Aufmerksamkeit auf Flanschdichtflächen, Rohrplatten, Innengitter und untere U-förmige Säuretanks erforderlich, wo die Gleichmäßigkeit der Beschichtung, komplexe Geometrie und thermische Belastung die Langzeitleistung beeinträchtigen können.
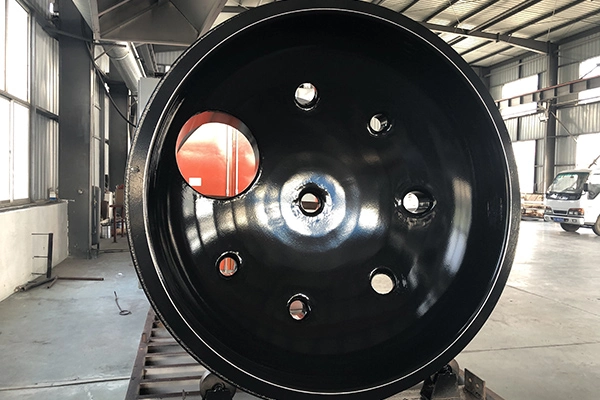
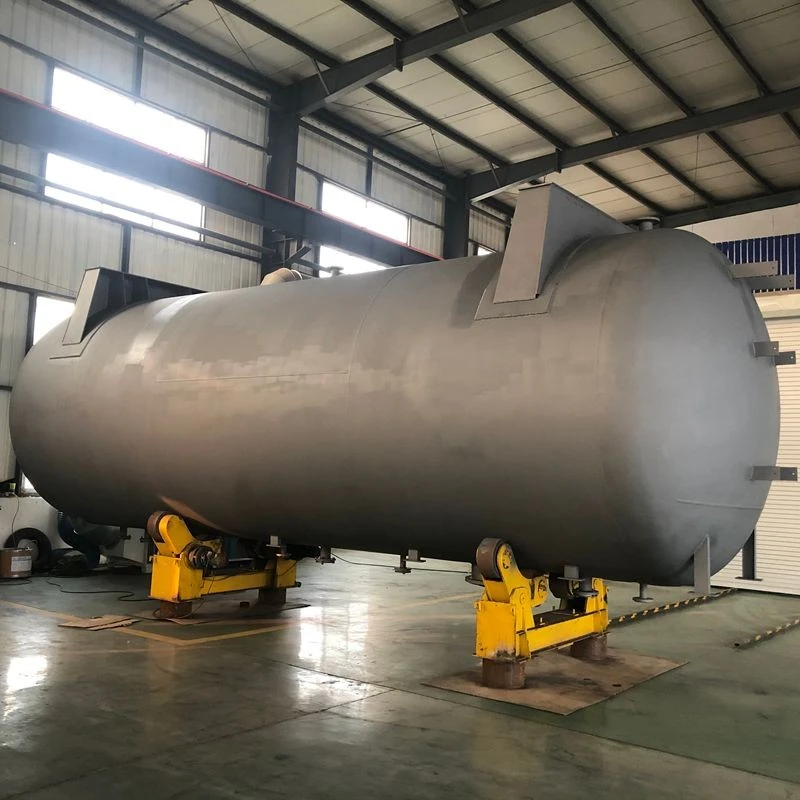
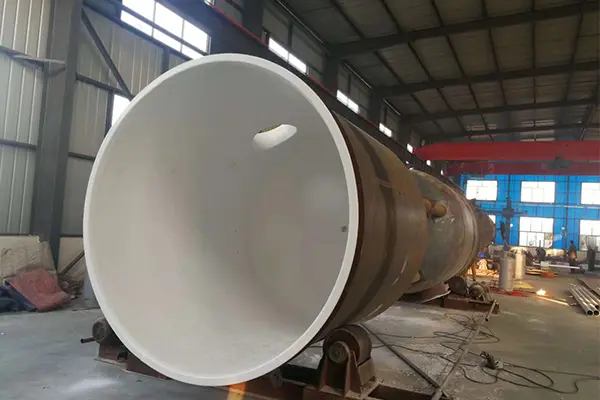
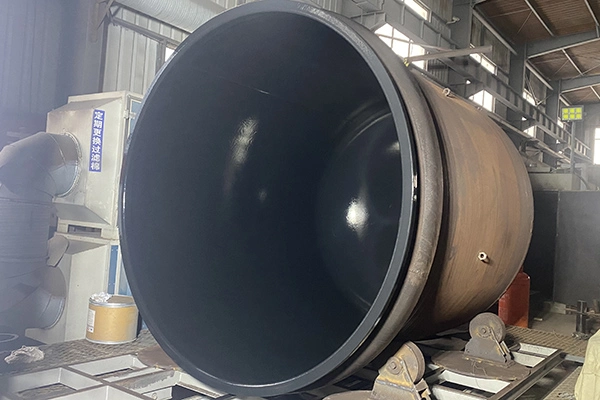
Die angegebenen maximalen Werkstückabmessungen beim Spritzen betragen bis zu Ø3,8 m × 3,8 m × 8,2 m. Die Eignung dieser Maße sollte anhand der tatsächlichen Werkstückgeometrie und den Anforderungen des gewählten Beschichtungsverfahrens bestätigt werden.
Vor der Auswahl einer Korrosionsschutzbeschichtung für Entschwefelungsanlagen sollte die Betriebsumgebung klar definiert werden. Folgende Informationen sind besonders wichtig:
Diese Bedingungen bilden die Grundlage für die Bewertung der chemischen Verträglichkeit, der Beschichtungsauswahl, der Anwendungsanforderungen und der Prüfkriterien. Ein Beschichtungsmaterial sollte nicht allein aufgrund seiner allgemeinen Korrosionsbeständigkeit ausgewählt werden; seine Eignung muss für die tatsächliche chemische Zusammensetzung und Betriebsumgebung bestätigt werden.
In industriellen Korrosionsschutzanwendungen werden mehrere Fluorpolymer-Beschichtungsmaterialien verwendet. Jedes weist spezifische Materialeigenschaften auf und die geeignete Option sollte entsprechend dem Prozessmedium, der Temperatur, dem Substrat und der Gerätekonfiguration bestimmt werden.
| Beschichtungsmaterial | Anwendungsüberlegungen |
|---|---|
| PFA | Geeignet für Anwendungen, die chemische Beständigkeit und eine mit Fluorpolymer beschichtete Innenoberfläche erfordern, vorbehaltlich der angegebenen Betriebsbedingungen. |
| FEP | Used for selected corrosion-protection applications where the material properties and operating limits meet the process requirements. |
| ETFE (F40) | Wird für bestimmte Beschichtungsanwendungen, einschließlich ausgewählter Kondensatorkomponenten, entsprechend den erforderlichen Temperatur- und chemischen Bedingungen verwendet. |
| HALAR (F30) | Wird für ausgewählte industrielle Korrosionsschutzbeschichtungsanwendungen verwendet. Die Eignung für das jeweilige chemische Medium und die Betriebsumgebung muss bestätigt werden. |
Die Korrosionsbeständigkeit und das Temperaturverhalten dieser Materialien sind nicht identisch. Chemische Zusammensetzung, Konzentration, Expositionsdauer, Beschichtungsaufbau und die Bedingungen, denen einzelne Gerätekomponenten ausgesetzt sind, sollten alle überprüft werden, bevor das Beschichtungssystem fertiggestellt wird.
Die spezifizierte Korrosionsschutzschichtdicke kann je nach Kundenwunsch und gewähltem Beschichtungssystem zwischen 0,3 mm und 1,5 mm liegen. Die erforderliche Dicke sollte vor der Produktion definiert und mithilfe einer für die Beschichtung und das Gerätedesign geeigneten Prüfmethode überprüft werden.
Besonders wichtig ist die Gleichmäßigkeit im Bereich von Öffnungen, Flanschdichtflächen und anderen geometrisch komplexen Bereichen. Eine übermäßige Ansammlung von Beschichtungen oder ein ungleichmäßiger Auftrag können die vorgesehenen Komponentenabmessungen und Dichtungsanordnungen beeinträchtigen. Die fertige Beschichtung sollte die vereinbarten Dicken- und Akzeptanzkriterien erfüllen.
Zu den Substratmaterialien, die für industrielle Korrosionsschutzanwendungen in Betracht gezogen werden, gehören:
Die geeignete Untergrundvorbereitung und das Auftragsverfahren hängen vom Untergrundmaterial ab. Da nicht jedes Beschichtungsverfahren für jedes Substrat geeignet ist, sollten Kompatibilität, Oberflächenvorbereitung und Haftungsanforderungen für die spezifische Kombination aus Beschichtung und Grundmaterial bewertet werden.
Um den gewünschten Beschichtungszustand zu erreichen, ist ein kontrollierter Spritzvorgang unerlässlich. Die genaue Vorgehensweise hängt vom gewählten Material, Untergrund, Gerätegeometrie und Fertigungsanforderungen ab.
Die Prozessparameter sollten entsprechend dem ausgewählten Material und Substrat gesteuert werden. Besonderes Augenmerk sollte auf die Gleichmäßigkeit der Beschichtung und die Vermeidung von Beschichtungsverläufen um Löcher, Flanschflächen und andere kritische Bereiche gelegt werden.
Zu den aufgeführten Beschichtungsfarben gehören:
Die Farbverfügbarkeit sollte für das ausgewählte Beschichtungsmaterial und die Anwendungsanforderungen bestätigt werden.
Nassentschwefelungskondensatoren können vertikal oder horizontal konfiguriert werden. Ihre internen Strukturen und Betriebsbedingungen unterscheiden sich, daher sollten die Auswahl des Beschichtungsmaterials, die Anforderungen an die Dicke und die Konstruktionsdetails für jede Komponente beurteilt werden, anstatt sie einheitlich auf den gesamten Kondensator aufzutragen.
Es wird beschrieben, dass ein vertikaler Nassentschwefelungskondensator aus vier Hauptabschnitten besteht: der oberen Abdeckung, der oberen Rohrplatte, der unteren Rohrplatte und dem unteren U-förmigen Säuretank. Jeder Abschnitt hat unterschiedliche Kontakttemperatur- und Beschichtungsanforderungen.
| Komponente | Spezifizierte Beschichtung | Beschichtungsdicke | Angegebene Kontakttemperatur | Wichtige Überlegungen |
|---|---|---|---|---|
| Obere Abdeckung | ETFE (F40) oder HALAR (F30) Sprühen | 1 mm | Nicht über 120°C | Halten Sie die Flanschdichtfläche frei von Beschichtungsspuren und sorgen Sie für eine gleichmäßige Beschichtungsdicke. |
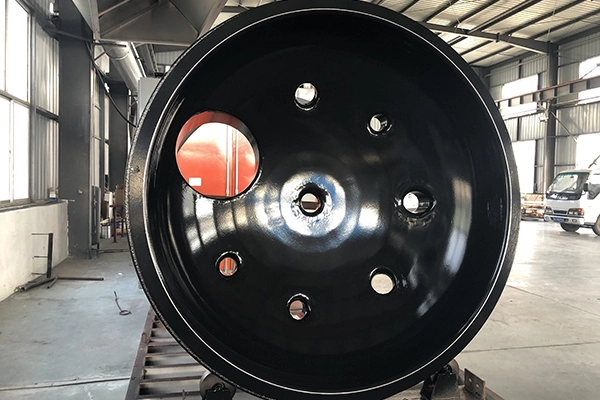
| Obere Rohrplatte | ETFE (F40) oder HALAR (F30) Sprühen | 1 mm | Nicht über 150°C | Verhindern Sie, dass die Beschichtung um die Löcher verläuft, und sorgen Sie für eine gleichmäßige Abdeckung der Platte. |
| Untere Rohrplatte | PFA-Sprühen | 1 mm | Ungefähr 260°C | Achten Sie besonders auf die Löcher und vermeiden Sie Beschichtungsspuren und ungleichmäßige Dicken. |
| Unten U-förmiger Säuretank | PTFE-Auskleidung oder PFA-Spritzung | Wird für den ausgewählten Prozess bestätigt | Die maximale Betriebstemperatur beträgt bis zu 290 °C | Komplexe Geometrien und anspruchsvolle thermische Bedingungen erfordern eine spezielle Konstruktions- und Schutzprüfung. |
Für die obere Abdeckung ist das Spritzen mit ETFE (F40) oder HALAR (F30) mit einer Schichtdicke von 1 mm und einer angegebenen Kontakttemperatur von nicht mehr als 120 °C vorgeschrieben. Der Flanschdichtfläche bedarf besondere Aufmerksamkeit, da Beschichtungsabläufe oder übermäßige Ansammlungen die Dichtfläche beeinträchtigen können. Die Beschichtung sollte über die angegebene Oberfläche gleichmäßig sein.
Die obere Rohrplatte ist für das Spritzen mit ETFE (F40) oder HALAR (F30) spezifiziert, mit einer Dicke von 1 mm und einer angegebenen Kontakttemperatur von nicht mehr als 150 °C. Die Löcher erfordern eine sorgfältige Auftragskontrolle, um Beschichtungsabläufe zu verhindern und die beabsichtigte Geometrie beizubehalten.
Für die untere Rohrplatte ist das PFA-Sprühen mit einer Dicke von 1 mm und einer angegebenen Kontakttemperatur von ca. 260 °C vorgeschrieben. Da die Platte zahlreiche Löcher und Übergänge enthält, sind die Gleichmäßigkeit der Beschichtung und die Kontrolle der Materialansammlung wichtige Inspektionsaspekte.
Für den unteren U-förmigen Säuretank werden zwei Konstruktionsmöglichkeiten identifiziert: PTFE-Auskleidung und PFA-Besprühung. Die Geometrie des Tanks kann beide Prozesse zu einer Herausforderung machen, während die angegebene maximale Betriebstemperatur 290 °C erreichen kann.
Die bereitgestellten Designinformationen sehen eine 300–500 mm dicke säurebeständige Ziegelschicht über der beschichteten Oberfläche vor, um die direkte thermische Belastung und Einwirkung zu begrenzen. Angesichts der anspruchsvollen Temperaturbedingungen sollten das Beschichtungsmaterial, die Schutzschicht, die Schnittstellendetails und die gesamte Konstruktion vor der endgültigen Gestaltung des Entwurfs anhand der tatsächlichen Prozessanforderungen überprüft werden.
Es wird beschrieben, dass ein horizontaler Nassentschwefelungskondensator aus fünf Hauptabschnitten besteht: der oberen Abdeckung, der Entfeuchtungsgitterplatte, dem dreiteiligen Rohrabschnitt, der Packungsgitterplatte und dem unteren U-förmigen Säuretank.
| Komponente | Spezifizierte Beschichtung | Beschichtungsdicke | Angegebene Kontakttemperatur | Wichtige Überlegungen |
|---|---|---|---|---|
| Obere Abdeckung | PFA-Sprühen | 1 mm | Ungefähr 180°C | Bestätigen Sie die Gleichmäßigkeit der Beschichtung und den Zustand der relevanten Verbindungsflächen. |
| Antibeschlag-Gitterplatte | PFA-Sprühen | 1 mm | Ungefähr 180°C | Überprüfen Sie die Abdeckung der Gitterstruktur und ihrer komplexen Geometrien. |
| Dreiteiliger Rohrabschnitt | PFA-Sprühen | 1 mm | Ungefähr 200–250 °C | Überprüfen Sie die Eignung der Beschichtung für die angegebene Temperatur und das tatsächliche Prozessmedium. |
| Packgitterplatte | Wird noch bestätigt | Wird noch bestätigt | Wird noch bestätigt | Bestimmen Sie die Beschichtungs- und Betriebsanforderungen anhand der spezifischen Betriebsbedingungen der Komponente. |
| Unten U-förmiger Säuretank | PTFE-Auskleidung oder PFA-Spritzung | Wird für den ausgewählten Prozess bestätigt | Die maximale Betriebstemperatur beträgt bis zu 280 °C | Überprüfen Sie die Bauweise, die komplexe Geometrie und den erforderlichen Wärmeschutz. |
Für die obere Abdeckung und die Antibeschlag-Gitterplatte ist PFA-Spritzen mit einer Schichtdicke von 1 mm und einer angegebenen Kontakttemperatur von ca. 180 °C vorgeschrieben. Die Antibeschlag-Gitterplatte weist eine komplexere Oberflächengeometrie auf als eine flache Platte, weshalb eine gleichmäßige Abdeckung und Inspektion besonders wichtig ist.
Der dreiteilige Rohrabschnitt ist für das PFA-Sprühen mit einer Dicke von 1 mm und einem angegebenen Kontakttemperaturbereich von etwa 200–250 °C spezifiziert. Die Beschichtungsspezifikation sollte anhand des tatsächlichen Prozessmediums und Betriebszyklus bewertet werden, einschließlich Temperaturschwankungen während des Betriebs.
Die Packungsgitterplatte wird als einer der fünf Hauptabschnitte des horizontalen Kondensators identifiziert, in den bereitgestellten Informationen werden jedoch kein spezifisches Beschichtungsmaterial, keine Dicke und keine Kontakttemperatur angegeben. Diese Parameter sollten entsprechend den tatsächlichen Betriebsbedingungen und Korrosionsschutzanforderungen der Komponente bestätigt werden.
Sowohl die PTFE-Auskleidung als auch das PFA-Spritzen werden als mögliche Konstruktionsmethoden für den unteren U-förmigen Säuretank identifiziert. Die komplexe Form des Bauteils kann das Auftragen einer Beschichtung oder den Einbau der Auskleidung erschweren und die angegebene maximale Betriebstemperatur kann 280 °C erreichen.
Die bereitgestellten Designinformationen sehen eine 300–500 mm dicke säurebeständige Ziegelschicht über der beschichteten Oberfläche vor, um die direkte thermische Belastung und Einwirkung zu reduzieren. Die Eignung dieser Schutzanordnung sollte im Rahmen des gesamten Gerätedesigns beurteilt werden, einschließlich des tatsächlichen Temperaturprofils und der Anforderungen des Beschichtungs- oder Auskleidungssystems.
Die für einzelne Kondensatorabschnitte aufgeführten Temperaturwerte sind anwendungsspezifische Auslegungsangaben. Sie sollten nicht als universelle Betriebsgrenzen für PFA-, FEP-, ETFE-, HALAR- oder PTFE-ausgekleidete Geräte interpretiert werden.
Die tatsächliche Eignung einer Beschichtung oder Auskleidung hängt von mehreren Faktoren ab:
Vor der Auswahl eines Beschichtungsmaterials oder der Genehmigung eines Kondensatordesigns sollten die angegebenen Temperaturen und Konstruktionsdetails mit den tatsächlichen Prozessbedingungen verglichen werden. Wenn eine Komponente in der Nähe der spezifizierten Grenzwerte eines Materials arbeitet, erfordern die gesamte Baugruppe und alle zusätzlichen Schutzmaßnahmen besondere Aufmerksamkeit.
Korrosionsschutzspritzen für Entschwefelungsanlagen erfordert eine koordinierte Berücksichtigung von Beschichtungsmaterial, Substrat, Dicke, Anlagengeometrie, Betriebstemperatur und chemischer Verträglichkeit. PFA, FEP, ETFE (F40) und HALAR (F30) bieten unterschiedliche Materialoptionen für ausgewählte Industrieanwendungen, die endgültige Auswahl muss jedoch auf den tatsächlichen Betriebsbedingungen basieren.
Nassentschwefelungskondensatoren erfordern eine komponentenweise Bewertung, da obere Abdeckungen, Rohrplatten, Gitterstrukturen und untere U-förmige Säuretanks unterschiedlichen Temperaturen ausgesetzt sein können und unterschiedliche Herausforderungen bei der Beschichtung darstellen. Besonderes Augenmerk sollte auf Flanschdichtflächen, Löcher, komplexe Geometrien und Komponenten gelegt werden, die anspruchsvollen thermischen Bedingungen ausgesetzt sind.
Klare Betriebsdaten, ein geeignetes Beschichtungsverfahren, definierte Prüfkriterien und die Überprüfung der Gesamtkonstruktion bilden die Grundlage für eine geeignete Korrosionsschutzlösung. Die endgültigen Beschichtungsspezifikationen und Schutzvorkehrungen sollten vor der Herstellung und dem Betrieb anhand des Gerätedesigns und der tatsächlichen Prozessanforderungen bestätigt werden.